Чому два зовні однакові сталеві фланці можуть суттєво відрізнятися за ціною та якістю? Чим відрізняється кований фланець від штампованого? Чи допустимі раковини на поверхні металу та що робити, якщо внутрішні дефекти виявилися лише після розточування?
Розглянемо особливості технологій виготовлення, причини виникнення дефектів і вимоги до якості сталевих фланців.
1. Ковані фланці: особливості технології
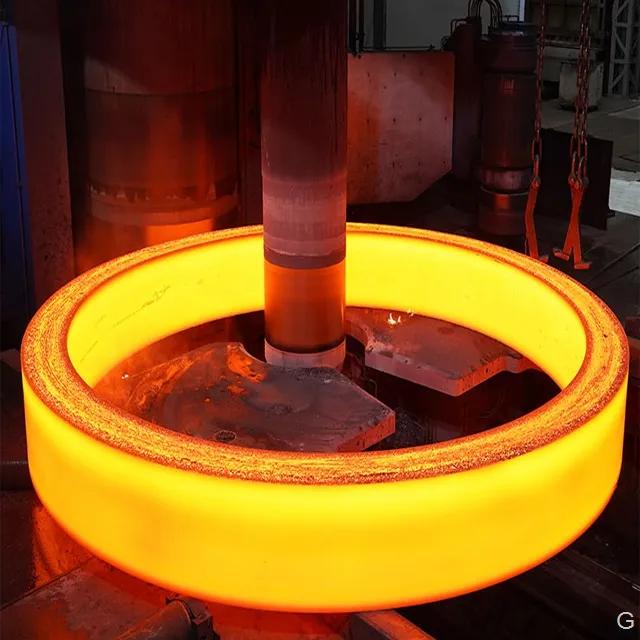
Ковані фланці виготовляють зі сталевих заготовок методом пластичної деформації металу. Зазвичай заготовку нагрівають до температури кування, після чого надають їй необхідної форми за допомогою ковальського обладнання.
Під час деформації змінюється структура металу, відбувається подрібнення та перерозподіл зерен, формується волокниста макроструктура. За правильно підібраної технології це дозволяє отримувати заготовки з високими механічними характеристиками.
Після кування фланцеву заготовку піддають механічній обробці: обточують зовнішній і внутрішній діаметри, обробляють ущільнювальні поверхні, свердлять отвори під кріплення.
Переваги якісно виготовлених кованих фланців:
- можливість отримання високої міцності та пластичності металу;
- формування сприятливої волокнистої структури;
- можливість зменшення окремих внутрішніх несплошностей за належної деформації;
- застосування для відповідальних трубопровідних з’єднань, зокрема в умовах підвищених навантажень.
Водночас кування не гарантує повного усунення всіх внутрішніх дефектів. Якість залежить від вихідного металу, ступеня деформації, температурних режимів, термообробки та виробничого контролю.
2. Штамповані фланці: технологія та особливості виробництва
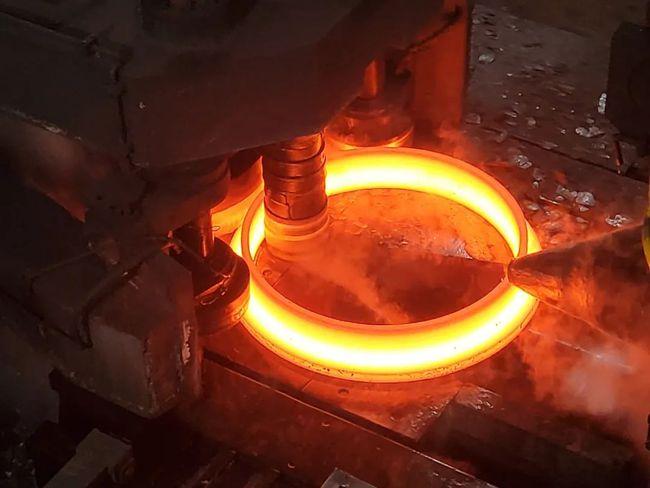
Штамповані фланці виготовляють шляхом деформації металевої заготовки у спеціальному інструменті — штампі.
Під час гарячого об’ємного штампування попередньо нагрітий метал набуває форми, визначеної робочими поверхнями штампа.
Така технологія забезпечує високу повторюваність геометричних розмірів та ефективність серійного виробництва.
Переваги штампування:
- висока продуктивність;
- точне формування однотипних заготовок;
- менші витрати металу за раціонально розробленої технології;
- можливість зменшення обсягу подальшої механічної обробки;
- економічність при виготовленні великих партій.
Важливо розуміти, що гаряче штампування є одним із різновидів об’ємної обробки металу тиском і належить до ковальсько-штампувального виробництва.
Тому твердження, що штампований фланець за визначенням має нижчу міцність або якість порівняно з кованим, є неправильним.
Основна відмінність полягає не в тому, що одна технологія обов’язково краща, а в способі формування заготовки та контролі виробничого процесу.
3. Чому на штампованих фланцях зустрічаються раковини?
Одним із дефектів, які можуть виявлятися під час огляду або механічної обробки фланців, є раковини — локальні порожнини чи заглиблення у металі.
Їхнє походження може бути різним.
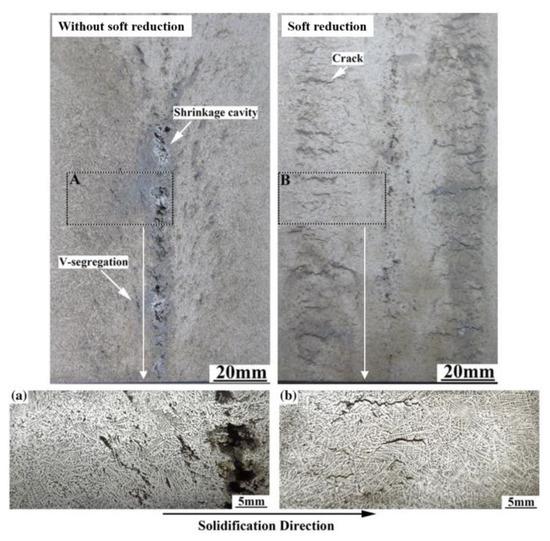
Усадкові раковини та пористість. Утворюються під час затвердіння рідкого металу внаслідок його усадки. Якщо порушення суцільності залишилися у вихідній заготовці, вони можуть зберегтися після подальшої обробки тиском.
Газова пористість. Виникає через гази, що виділяються або залишаються у металі під час його затвердіння.
Поверхневі дефекти заготовки. Можуть бути пов’язані з початковими несплошностями, окалиною, порушеннями підготовки металу або режимів деформації.
При цьому не кожне заглиблення на поверхні фланця є саме усадковою раковиною. Для визначення походження дефекту іноді необхідні додаткові дослідження.
Подібні дефекти можуть зустрічатися як на штампованих, так і на кованих виробах.
4. Приховані раковини: коли фланець усередині нагадує пористий сир
Особливу увагу слід приділяти внутрішнім дефектам, які не видно під час звичайного огляду готового фланця.
На практиці трапляються ситуації, коли фланець має цілком якісний зовнішній вигляд: гладку поверхню, правильну геометрію та відсутність видимих пошкоджень.
Однак при розточуванні центрального отвору або іншій механічній обробці відкриваються численні внутрішні порожнини.
Іноді їх настільки багато, що структура металу візуально нагадує пористий сир.
Чому такі дефекти особливо небезпечні?
По-перше, під час зовнішнього огляду їх неможливо виявити, оскільки вони приховані всередині металу.
По-друге, розташування та глибина внутрішніх порожнин можуть бути невідомими. Видимі отвори іноді є лише частиною більшої зони пористості.
По-третє, внутрішні несплошності зменшують ефективну площу металевого перерізу та можуть створювати концентрацію механічних напружень.
За несприятливих умов це здатне впливати на міцність фланця, його опір навантаженням і надійність трубопровідного з’єднання.
Чи можна використовувати фланець із такими дефектами?
Якщо після розточування виявлено численні внутрішні раковини, використання фланця необхідно призупинити до встановлення характеру дефектів та оцінки відповідності нормативним вимогам.
Особливої уваги потребують групи порожнин, що розташовані близько одна до одної, мають значну глибину або виявляються на декількох оброблених поверхнях.
Якщо встановлено, що це усадкова пухкість, а до заготовки застосовується ГОСТ 8479-70, такий дефект є бракувальною ознакою відповідно до пункту 1.15 стандарту.
Звичайне шліфування або видалення видимої частини раковин не гарантує усунення внутрішнього дефекту.
Головний висновок: відсутність дефектів на зовнішній поверхні фланця ще не підтверджує суцільність металу всередині.
5. Який розмір раковин допускається стандартами?
Одне з найпоширеніших запитань покупців: чи допускаються невеликі раковини на сталевих фланцях?
Універсальної допустимої величини діаметра або глибини раковини для всіх фланців не існує.
Оцінка залежить від стандарту, способу виготовлення, призначення деталі, місця розташування дефекту та стадії виробництва.
Зокрема, ГОСТ 8479-70, пункт 1.13, встановлює допустиму глибину окремих поверхневих дефектів на заготовках, які ще підлягатимуть механічній обробці.
| Спосіб виготовлення заготовки | Допустима глибина окремого поверхневого дефекту без видалення |
|---|---|
| Кування | Не більше 75% фактичного одностороннього припуску на механічну обробку |
| Штампування | Не більше 50% фактичного одностороннього припуску на механічну обробку |
Приклад. Якщо фактичний односторонній припуск на обробку штампованої заготовки становить 2 мм, окремий поверхневий дефект глибиною до 1 мм може допускатися без попереднього видалення відповідно до зазначеної норми.
Проте цей допуск стосується саме заготовки до остаточної механічної обробки.
Він не означає, що раковина глибиною 1 мм автоматично допускається на готовому фланці.
Для готового виробу необхідно враховувати вимоги стандарту на фланець, креслення, стан ущільнювальних поверхонь та встановлені допуски.
Окремо слід розрізняти поверхневі дефекти та внутрішню усадкову пухкість.
Відповідно до пункту 1.15 ГОСТ 8479-70, поковки з виявленими тріщинами, флокенами або усадковою пухкістю бракують. Інші поковки цієї партії можуть визнаватися придатними лише після індивідуального контролю.
Застосовність цих вимог до конкретної фланцевої заготовки має бути підтверджена її нормативною документацією.
6. Дефекти фланців: що допускається, а що потребує бракування?
Для оцінки якості важливий не лише розмір дефекту, а й місце його розташування.
| Розташування або характер дефекту | Оцінка |
|---|---|
| Усадкова пухкість, підтверджена контролем | Бракування за ГОСТ 8479-70, якщо він застосовується |
| Тріщини в металі | Недопустимий дефект для поковок за ГОСТ 8479-70 |
| Раковини на ущільнювальній поверхні | Потребують перевірки; можуть порушувати герметичність |
| Раковини в зоні приварювання | Потребують оцінки до виконання зварювання |
| Невеликі заглиблення на необробленому зовнішньому ободі | Допустимість визначається вимогами до конкретного виробу |
| Раковини біля отворів під болти | Потребують додаткової оцінки через можливу концентрацію напружень |
| Численні внутрішні порожнини, виявлені після розточування | Підстава зупинити використання до додаткового контролю |
Таблиця є практичним орієнтиром для первинної оцінки якості, а не заміною нормативних критеріїв приймання.
7. Як перевіряють якість фланців?
Зовнішній огляд дозволяє виявити лише частину можливих дефектів.
Для контролю якості залежно від конструкції, матеріалу та призначення фланця можуть застосовуватися:
Візуальний і вимірювальний контроль. Перевіряють геометричні розміри, стан поверхонь, наявність видимих раковин, тріщин та інших пошкоджень.
Ультразвуковий контроль (УЗК). Дозволяє виявляти певні внутрішні несплошності металу, які неможливо побачити неозброєним оком.
Магнітопорошковий контроль. Використовують для виявлення поверхневих і близьких до поверхні дефектів у феромагнітних матеріалах.
Капілярний контроль. Допомагає виявляти дефекти, відкриті на поверхню матеріалу.
Контроль механічних властивостей. За вимогами відповідних стандартів перевіряють міцність, пластичність, ударну в’язкість та інші характеристики.
ГОСТ 33259-2015 передбачає різні групи контролю фланцевих заготовок. Зокрема, для поковок, штамповок та інших заготовок фланців із номінальним тиском PN 100 і вище стандартом передбачено 100% ультразвуковий контроль. Для PN менше 100 УЗК проводять на вимогу замовника.
Таким чином, необхідний обсяг контролю залежить від характеристик фланця та вимог до його експлуатації.
8. Чому фланці однакових розмірів можуть відрізнятися за ціною?
Покупці нерідко порівнюють фланці лише за діаметром, номінальним тиском і маркою сталі.
Однак собівартість виробництва залежить від значно більшої кількості чинників.
На ціну можуть впливати:
- якість і вартість вихідної сталевої заготовки;
- технологія кування або штампування;
- обсяг виробничої партії;
- кількість операцій механічної обробки;
- термічна обробка;
- вимоги до точності розмірів;
- види та обсяг контролю якості;
- сертифікація і простежуваність матеріалу.
Тому два фланці, які зовні виглядають однаково, можуть мати різну виробничу собівартість.
При цьому нижча ціна не є доказом наявності дефектів, так само як висока ціна сама по собі не гарантує якості.
Важливо оцінювати конкретний виріб і документацію, що підтверджує його характеристики.
9. Що потрібно враховувати під час вибору фланця?
Перед придбанням сталевих фланців рекомендується перевірити:
- Стандарт виготовлення. Наприклад, EN 1092-1 або ГОСТ 33259-2015.
- Номінальний діаметр DN і тиск PN. Вони мають відповідати параметрам трубопроводу.
- Конструкцію фланця. Плоский приварний, комірцевий, вільний або інший передбачений проєктом тип.
- Марку сталі. Матеріал має відповідати робочому середовищу, температурі та умовам експлуатації.
- Стан ущільнювальних поверхонь. Вони повинні відповідати необхідній формі та якості обробки.
- Документи про якість. За потреби слід перевіряти сертифікати матеріалу, результати випробувань та контролю.
Якщо передбачається додаткова механічна обробка фланця, зокрема збільшення внутрішнього діаметра, варто заздалегідь погодити її допустимість із постачальником або виробником.
Розточування змінює геометрію фланця і може зменшити товщину його стінки. Тому навіть за відсутності дефектів необхідно перевірити, чи зберігається відповідність конструкції розрахунковим вимогам.
Висновок
Ковані та гарячештамповані фланці можуть забезпечувати необхідні характеристики міцності й надійності за умови дотримання технології виробництва та вимог відповідних стандартів.
Суттєве значення має не тільки спосіб формування заготовки, але й якість вихідного металу, ступінь деформації, термічна обробка та контроль готової продукції.
Особливу небезпеку становлять приховані внутрішні дефекти, які можуть виявлятися лише під час розточування або іншої механічної обробки.
Саме тому якість сталевого фланця не можна оцінювати виключно за його зовнішнім виглядом.
Для відповідальних трубопровідних систем варто віддавати перевагу продукції з підтвердженими характеристиками матеріалу та належним контролем якості.
Нормативні документи
- EN 1092-1:2018 — Flanges and their joints. Circular flanges for pipes, valves, fittings and accessories, PN designated. Part 1: Steel flanges.
- ГОСТ 33259-2015 — Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250. Конструкция, размеры и общие технические требования.
- ГОСТ 8479-70 — Поковки из конструкционной углеродистой и легированной стали. Общие технические условия.